Feuchtigkeitsmanagement in der industriellen Kompostierung: Die unterschätzte Variable hinter langsamem Abbau
Industrielle Kompostierung wird nicht allein durch das Volumen des Eingangsmaterials verlangsamt. Häufig ist ungleichmäßige Feuchtigkeit der entscheidende Faktor.
Ist das Material zu trocken, kommt die Biologie ins Stocken. Ist es zu nass, bricht die Sauerstoffbewegung ein. In beiden Fällen spürt der Betrieb die Folgen schnell: längere Verweilzeiten, Geruchsdruck, uneinheitliche Wärmeentwicklung, mehr Nacharbeit und ein Fertigkompost, der nicht die von Betreibern erwartete Textur und Stabilität erreicht.
Für eine Kompostierungsanlage, die wechselnde organische Abfallströme verarbeitet, ist Feuchtigkeit keine Randbedingung. Sie ist ein Steuerungspunkt. LoamForge arbeitet als Lieferant von Kompostenzymen für die Verarbeitung organischer Abfälle, wenn Anlagen ein besseres Abbauverhalten, höhere Prozesskonstanz und praktische Unterstützung bei variablen Eingangsstoffen benötigen.
Warum Feuchtigkeit darüber entscheidet, wie schnell eine Miete arbeitet
Der Kompostabbau hängt vom Kontakt ab: Mikroorganismen, Enzyme, Sauerstoff, organische Partikel und verfügbares Wasser müssen im richtigen Tempo zusammenwirken.
Liegt die Feuchtigkeit im arbeitsfähigen Bereich, werden Partikel weicher, lösliche Verbindungen können sich bewegen und die mikrobielle Aktivität kann kontinuierlich Wärme erzeugen. Driftet die Feuchtigkeit aus diesem Bereich, kann die Miete von außen weiterhin aktiv wirken, während der interne Prozess ungleichmäßig wird.
Betriebsteams sehen meist das Ergebnis, bevor sie die Ursache erkennen:
- Heiße Zonen neben kühlen Taschen
- Saure oder anaerobe Gerüche nach der Annahme nasser Eingangsstoffe
- Langsamer Abbau faseriger Materialien
- Verklumpungen, die sich beim Umsetzen kaum lösen
- Zusätzlicher Einsatz von Strukturmaterial zur Wiederherstellung der Porosität
- Längere Rotte- oder Nachreifezeit vor der Siebung
- Fertigkompost mit uneinheitlichem Partikelzustand
Feuchtigkeitsprobleme treten selten isoliert auf. Sie stehen in direktem Zusammenhang mit Luftführung, Wärmeentwicklung, Umsetzstrategie, Kohlenstoffbilanz und saisonalen Veränderungen des Eingangsmaterials.
Zu trocken: Wärmeverlust, langsame Umsetzung, staubige Handhabung
Trockene Mieten oder belüftete Haufwerke können aus Sicht der Materialhandhabung sauber wirken, doch der Abbau kann träge werden.
Typische Anzeichen sind:
- Mieten, die sich kurz erwärmen und dann thermischen Schwung verlieren
- Außenschichten, die schneller austrocknen als der Kern
- Holzige, blattreiche oder faserige Partikel, die länger intakt bleiben als geplant
- Erhöhte Staubentwicklung beim Umsetzen, Laden oder Sieben
- Kompost, der mehr Verweilzeit benötigt, um die Zielreife zu erreichen
Trockene Bedingungen verringern den biologischen Kontakt. Organische Partikel können vorhanden sein, Sauerstoff kann verfügbar sein und die Mischung kann strukturell solide aussehen – dennoch ist der aktive Abbauweg eingeschränkt.
Für Anlagen, die ihren Durchsatz steigern wollen, ist das relevant. Langsame Umsetzung bindet Flächen, erhöht Fahrbewegungen und kann nachgelagerte Zeitpläne unter Druck setzen.
Zu nass: Sauerstoffmangel, Geruchsdruck und instabile Wärme
Nasse Eingangsstoffe sind in der industriellen Kompostierung häufig: Lebensmittelabfälle, Klärschlamm-Mischungen, Grüngut nach Regen, entwässerte Organik und saisonale Anlieferungen mit starken Feuchtigkeitsschwankungen.
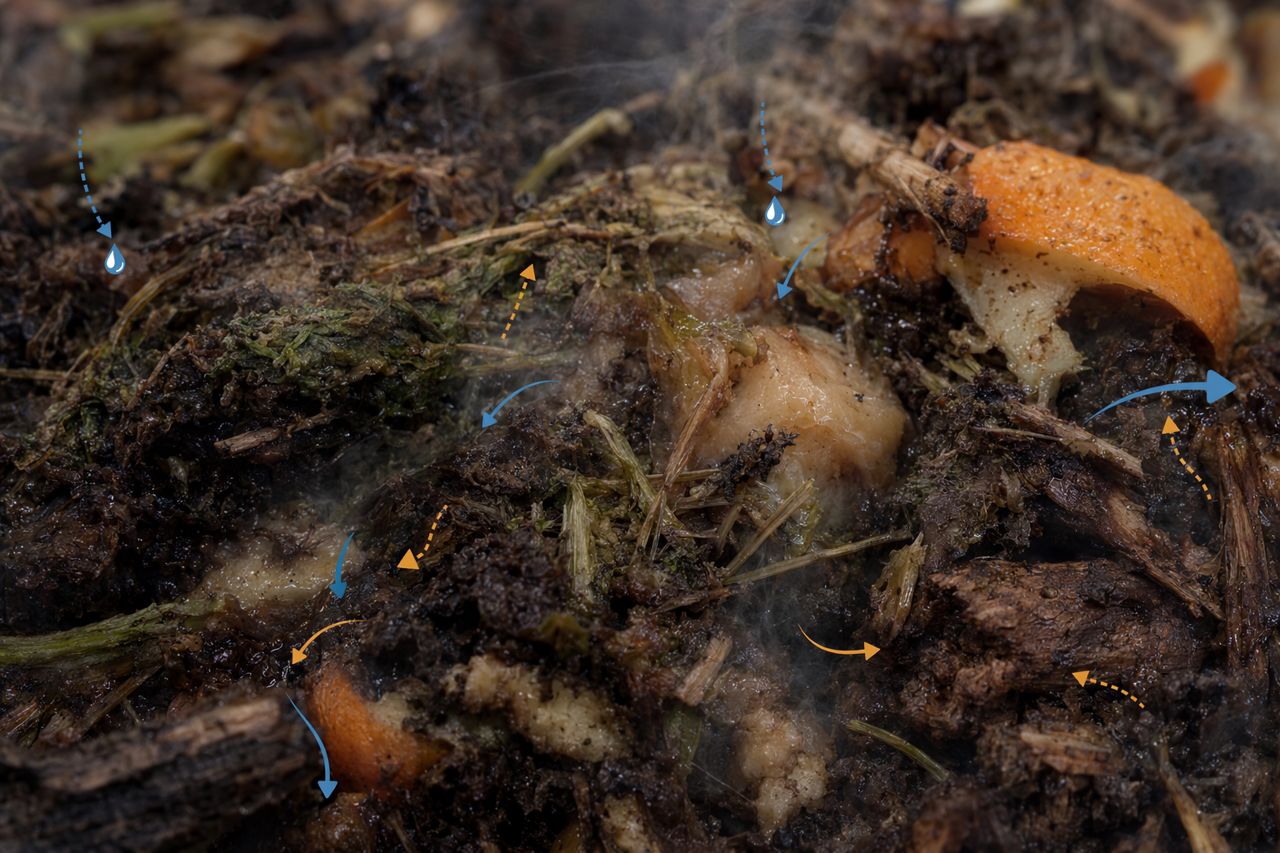
Bei zu hoher Feuchtigkeit bewegt sich Luft nicht gleichmäßig durch die Miete. Porenräume schließen sich. Anaerobe Taschen entstehen. Die Wärmeentwicklung wird instabil.
Typische Auswirkungen im Anlagenbetrieb sind:
- Stärkere Gerüche bei Annahme, Mischung oder in der frühen Intensivrotte
- Dichte Klumpen, die sich beim Umsetzen nicht vollständig öffnen
- Geringerer Sauerstofftransfer durch die Miete
- Höherer Druck auf das Sickerwassermanagement
- Mehr Strukturmaterial zur Wiederherstellung der Porosität
- Ungleichmäßige Stabilisierung zwischen Mietenkern und Randbereichen
Das Problem ist nicht nur der Wassergehalt. Es ist die Wasserverteilung. Eine Miete kann gleichzeitig trockene Ränder und nasse Taschen aufweisen. Diese Ungleichmäßigkeit erschwert Betreiberentscheidungen, weil ein einzelnes Umsetzen oder eine einzelne Wasserzugabe nicht zwingend das gesamte Profil korrigiert.
Die versteckten Kosten variabler Feuchtigkeit
Feuchtigkeitsvariabilität erzeugt operative Reibungsverluste.
Ein Betriebsleiter erfasst sie möglicherweise nicht als einzelne Kostenposition, doch sie zeigt sich im gesamten Prozess:
- Mehr Umsetzungen zur Wiederherstellung von Wärme oder Geruchskontrolle
- Mehr Flächenbindung durch langsame Chargen
- Höhere Abhängigkeit von Strukturmaterialien
- Mehr Siebrückstände oder Überkorn
- Längere Nachreifefenster
- Mehr Beschwerden, wenn nasse Taschen anaerob werden
- Mehr Arbeitszeit für die Korrektur von Mieten statt für den Produktumschlag
Die Anlage benötigt keine perfekte Feuchtigkeit. Sie benötigt ein berechenbares Feuchtigkeitsverhalten innerhalb eines realen Prozesses mit unvollkommenen Eingangsstoffen.
Genau hier ist Prozessunterstützung wichtig.
Wo Enzymunterstützung in feuchtigkeitsgesteuerter Kompostierung ansetzt
Enzyme ersetzen weder Feuchtigkeitskontrolle noch Belüftung, Kohlenstoffbilanz oder konsequentes Umsetzen. Sie können jedoch verbessern, wie organisches Material für die mikrobielle Umsetzung verfügbar wird.
In der praktischen Anlagenperspektive werden Enzymlösungen von LoamForge eingesetzt, um Folgendes zu unterstützen:
- Schnellere Aufweichung relevanter organischer Fraktionen
- Besserer Abbau variabler Lebensmittel-, Grün- und Agrarrückstände
- Konstantere biologische Reaktion nach dem Mischen
- Verringerte Verzögerung bei wechselndem Eingangsmaterial
- Verbesserte Umsetzung von Material, das sonst bis in die Siebung bestehen bleibt
- Stabilere Leistung in der aktiven Phase, wenn Feuchtigkeit eng geführt wird
Der Wert ist betrieblich. Eine Anlage kauft kein Laborkonzept. Sie kauft Unterstützung für Durchsatz, Wärmekonstanz, Kontrolle des Geruchsdrucks, Rohstoffflexibilität und Qualität des Fertigkomposts.
Feuchtigkeits-Kontrollpunkte, die Betriebsteams beobachten sollten
1. Annahmefeuchtigkeit nach Stoffklasse
Verfolgen Sie, wie sich jeder eingehende Stoffstrom verhält. Lebensmittelreste, Garten- und Parkabfälle, gülle- oder mistbasierte Eingangsstoffe, Klärschlamm-Mischungen und Ernterückstände führen Wasser nicht auf die gleiche Weise.
Ein praktikabler Annahmeplan sollte Folgendes markieren:
- Ladungen, die nasser ankommen als üblich
- Material, das unter Schaufeldruck freies Wasser abgibt
- Saisonale Schwankungen nach Regen, Frost-Tau-Wechseln oder Erntezyklen
- Stoffströme, die nach dem Mischen dichte Klumpen bilden
Dies hilft Betreibern, Strukturmaterial, Mischreihenfolge und Enzymapplikationsstrategie anzupassen, bevor die Miete nur noch schwer zu stabilisieren ist.
2. Struktur der Anfangsmischung
Feuchtigkeit und Struktur müssen gemeinsam gesteuert werden. Eine nasse Mischung mit ausreichend offenem Porenraum kann weiterhin gut funktionieren. Eine nasse Mischung, die verdichtet, arbeitet vom ersten Tag an gegen den Prozess.
Achten Sie auf:
- Matten aus Gras, Laub, Papier oder Verpackungsrückständen aus Lebensmittelabfällen
- Schwere, schlammartige Zonen in der Mischung
- Ungleichmäßige Verteilung von Strukturmaterial
- Schaufelmischung, die an der Oberfläche homogen wirkt, aber nasse Kerne intakt lässt
Eine konsistente Anfangsmischung gibt der biologischen Aktivität einen besseren Start und macht Enzymunterstützung wirksamer.
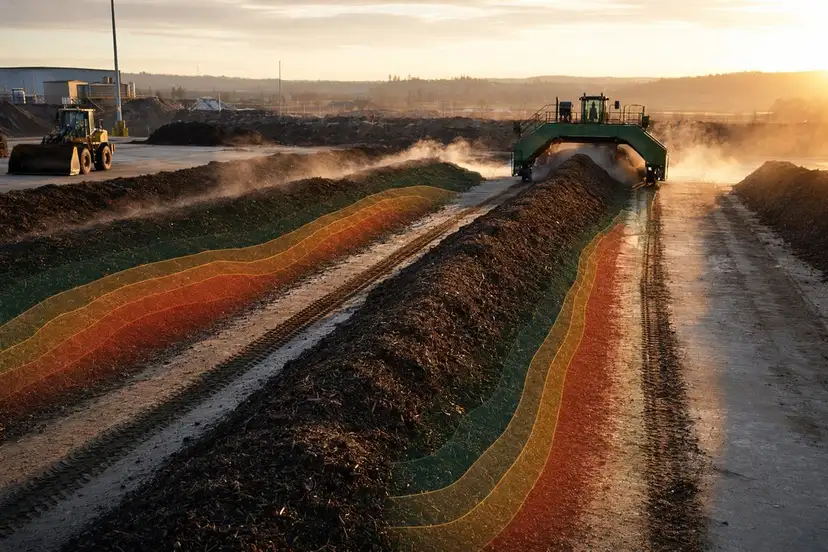
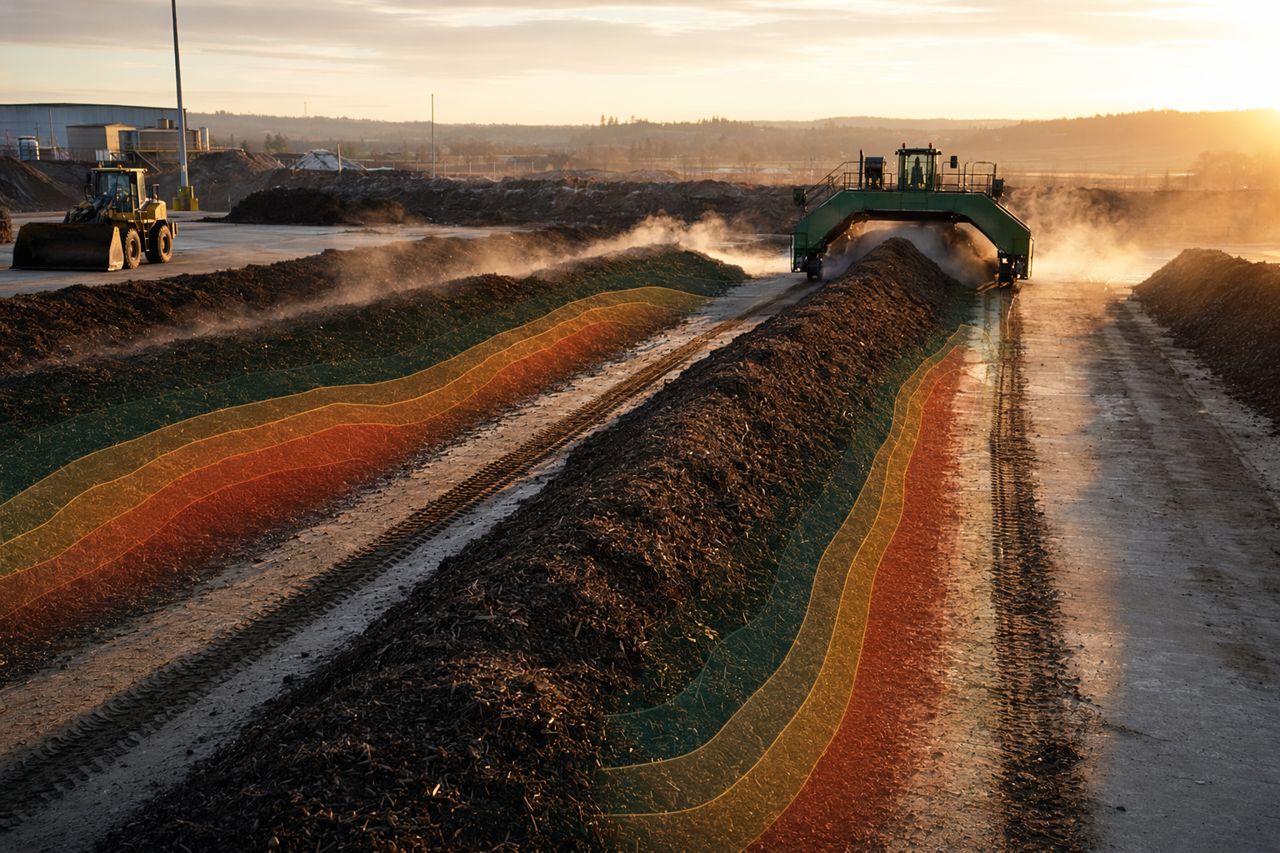
3. Thermisches Muster, nicht nur Spitzentemperatur
Ein einzelner hoher Temperaturwert belegt nicht, dass die Miete gleichmäßig arbeitet. Entscheidend ist das Muster.
Achten Sie auf:
- Schnellen Temperaturanstieg mit frühem Einbruch
- Anhaltend kühle Bänder im unteren Mietenbereich
- Überhitzte trockene Zonen nahe der Oberfläche
- Wärme, die nach dem Umsetzen nicht zurückkehrt
- Unterschiedliches Temperaturverhalten bei vergleichbaren Chargen
Thermische Inkonsistenz weist häufig auf ungleichmäßige Wasserverteilung, Sauerstoffeinschränkung oder variable Eingangsstoffe hin.
4. Geruchsreaktion nach dem Umsetzen
Das Umsetzen sollte eingeschlossene Gase freisetzen, die Struktur wieder öffnen und aktives Material neu verteilen. Wenn Geruchsspitzen stark bleiben oder schnell zurückkehren, können nasse anaerobe Taschen die Ursache sein.
In diesem Fall sollte Enzymunterstützung mit praktischen Korrekturen kombiniert werden: mehr Struktur, bessere Mischung, angepasste Mietengeometrie und strengere Annahmekontrollen.
5. Rückmeldung aus der Siebung
Das Sieb zeigt die Wahrheit über die aktive Phase.
Wenn der Anteil an Überkorn hoch bleibt, Fasern bestehen bleiben oder die Materialtextur zwischen Chargen variiert, kann die Feuchtigkeitshistorie Teil der Ursache sein. Anlagen sollten Siebergebnisse mit Stoffart, Feuchtigkeitsverhalten der Miete, Temperaturprofil und Prozessanpassungen verknüpfen.
Wie LoamForge Anlagenprogramme angeht
LoamForge behandelt Kompostierungsanlagen nicht wie statische Rezepturen. Ein kommunaler Grüngutplatz, eine Anlage zur Co-Kompostierung von Lebensmittelabfällen und ein Organikverwerter mit saisonalen Agraranlieferungen haben unterschiedliche Rahmenbedingungen.
Unser Ansatz konzentriert sich auf die betriebliche Realität:
- Welche Eingangsstoffe ankommen und wie stark sie variieren
- Wo sich der Prozess verlangsamt
- Wie sich Feuchtigkeitsprobleme auf der Rottefläche zeigen
- Welchen Geruchsdruck die Anlage steuert
- Wie Umsetzen, Belüftung und Nachreife derzeit geplant sind
- Welche Standards der Fertigkompost erfüllen muss
Darauf aufbauend unterstützen wir die Auswahl der Enzymlösung und die Einsatzstrategie rund um das Anlagenziel: schnellere Umsetzung, bessere Prozesskonstanz, weniger Nacharbeit oder höhere Qualität des Fertigmaterials.
Praktische Anzeichen, dass Ihre Anlage Enzymunterstützung benötigen könnte
Ziehen Sie ein Angebotsgespräch mit LoamForge in Betracht, wenn Ihre Anlage mit Folgendem zu tun hat:
- Aktive Kompostierungszyklen, die regelmäßig länger laufen als geplant
- Nasse organische Stoffströme, die früh im Prozess Geruchsdruck erzeugen
- Faseriges oder lebensmittelreiches Material, das bis in die Siebung bestehen bleibt
- Temperaturprofile, die zwischen ähnlichen Mieten stark variieren
- Saisonale Schwankungen der Eingangsstoffe, die die Prozesskontrolle stören
- Mehr korrektives Umsetzen, als Ihr Personalplan zulässt
- Fertigkompostqualität, die von Charge zu Charge schwankt
Enzymunterstützung funktioniert am besten in Kombination mit konsequentem Feuchtigkeitsmanagement. Sie ist keine Abkürzung an den Betriebsabläufen vorbei. Sie ist ein Werkzeug, um kontrollierte Prozesse produktiver zu machen.
Ein-Minuten-Erklärung: Feuchtigkeit als Steuerungspunkt
Betten Sie hier das gesichtslose LoamForge-Erklärvideo ein. Visuelle Richtung: dampfende Mieten, Radladerbewegungen, Nahaufnahmen des Abbaus auf Partikelebene, Feuchtigkeits- und Thermik-Overlays sowie Untertitel im Stil eines Bedienpanels. Kein Moderator, kein Avatar.
Ein feuchtigkeitsbewusstes Enzymprogramm aufbauen
Wenn Feuchtigkeitsvariabilität Ihre aktive Phase verlangsamt, den Geruchsdruck erhöht oder uneinheitlichen Fertigkompost verursacht, kann LoamForge dabei helfen, die passende Enzymlösung für Ihre Verarbeitungslinie für organische Abfälle zu bewerten.
Nutzen Sie das Anfrageformular vor Ort, um Ihren Eingangsstoffmix, Anlagentyp, Prozessziele und aktuelle Engpässe zu teilen. Wir melden uns mit praktischen nächsten Schritten für ein anlagenbezogenes Angebot.
Angebot anfordern