Quejas por olores en plantas de compostaje: causas del proceso antes que afirmaciones de producto
Las quejas por olores rara vez provienen de una sola pila problemática. Normalmente se originan en una cadena de condiciones del proceso: zonas húmedas, áreas con falta de oxígeno, calor inconsistente, recetas sobrecargadas, volteos retrasados o cambios en las materias primas que la operación no logró absorber.
Para una planta de compostaje, la prioridad no es enmascarar el olor. La prioridad es recuperar el control del entorno de descomposición para que la presión de olor disminuya desde el origen.
LoamForge apoya a los operadores como proveedor de enzimas para compostaje en el procesamiento de residuos orgánicos, pero las enzimas solo tienen sentido cuando están vinculadas a resultados del sitio: descomposición más estable, mejor manejo de materias primas, comportamiento térmico más uniforme y compost terminado más limpio. Las afirmaciones de producto no deben sustituir la disciplina del proceso.
Comience con el patrón de olor, no con el volumen de quejas
El volumen de quejas puede ser engañoso. Una pequeña alteración del proceso con la dirección de viento desfavorable puede generar más quejas que un problema mayor en un día sin viento. Antes de cambiar insumos, construya un perfil práctico del incidente.
Registre:
- Hora del día en que ocurren las quejas
- Clima, dirección del viento y temperatura
- Materias primas recibidas en las 24 a 72 horas anteriores
- Edad y ubicación de la pila
- Actividades de volteo, mezcla y riego
- Condiciones de lixiviados o agua estancada
- Carácter del olor, si se informa: agrio, similar a azufre, similar a amoníaco, podrido o similar a solvente
El objetivo es conectar los eventos de olor con las condiciones operativas. Una vez que el patrón es visible, la solución se vuelve menos especulativa.
Causas comunes del proceso detrás del olor en compostaje
1. Zonas húmedas y compactadas
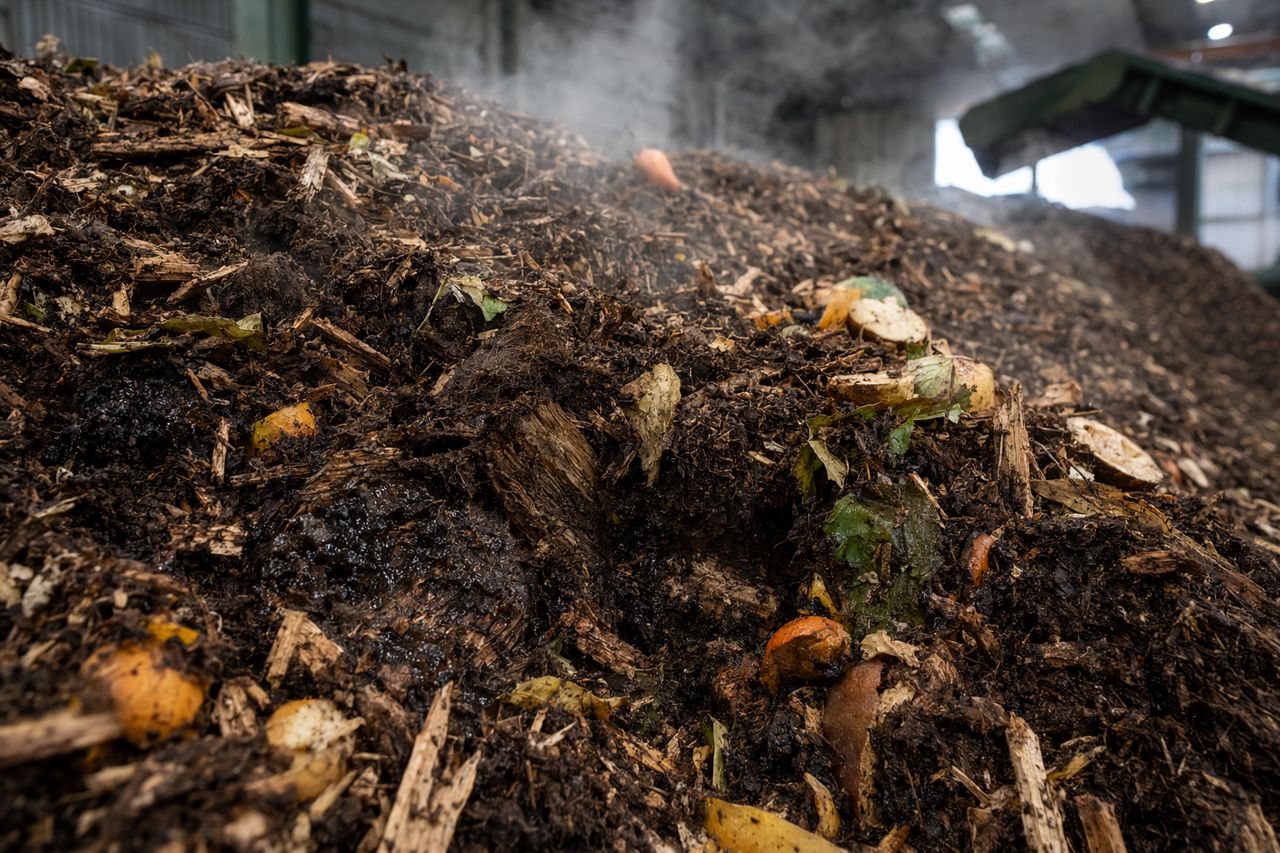
La alta humedad y la mala estructura limitan el flujo de aire. Se forman bolsas anaeróbicas dentro de la pila, especialmente cuando residuos de alimentos, biosólidos, estiércoles o materiales fangosos ingresan sin suficiente estructura aportada por materiales de soporte.
Señales operativas:
- Material resbaladizo o apelmazado
- Cucharones de cargador pesados con poca recuperación elástica
- Zonas oscuras y húmedas durante el volteo
- Olor agrio o podrido que se libera al abrir la pila
- Calor que sube rápidamente y luego colapsa
Enfoque correctivo:
- Aumentar la estructura y la porosidad
- Mejorar la mezcla antes de formar la pila
- Evitar enterrar cargas húmedas en el centro sin enmienda
- Revisar nuevamente las rutinas de riego después de eventos de lluvia
2. Bajo oxígeno por volteo retrasado o mala aireación
Cuando la demanda de oxígeno supera el flujo de aire, los compuestos olorosos se acumulan dentro de la pila y se liberan con fuerza durante la perturbación. Esto es común en materias primas de alta energía y recetas densas.
Señales operativas:
- Fuerte ráfaga de olor durante el volteo
- Liberación desigual de vapor
- Material denso en el núcleo
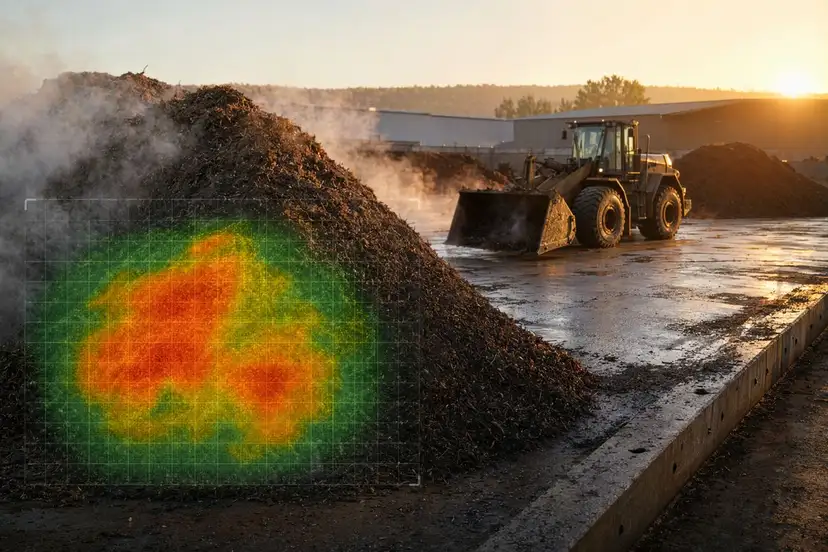
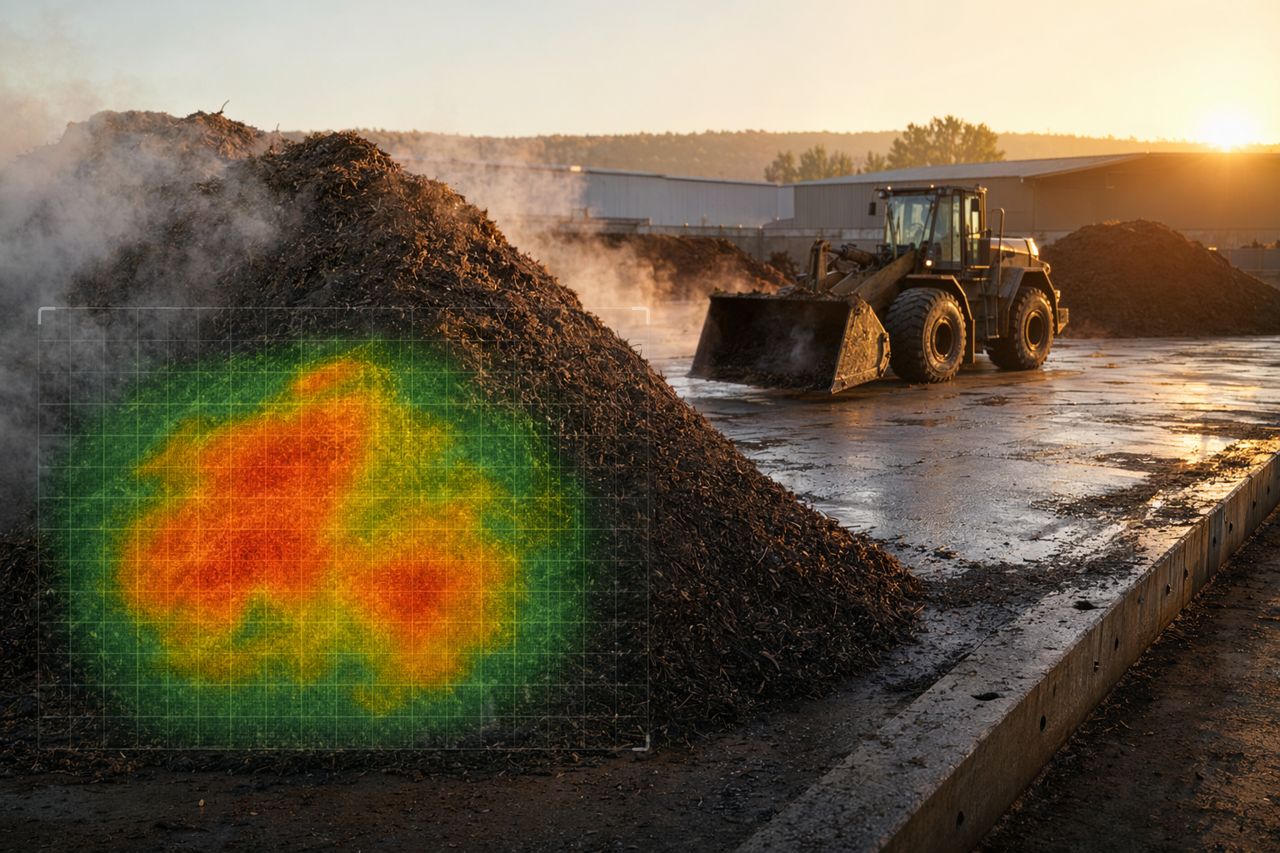
- Variación de temperatura entre zonas de la pila
- Recuperación lenta después del volteo
Enfoque correctivo:
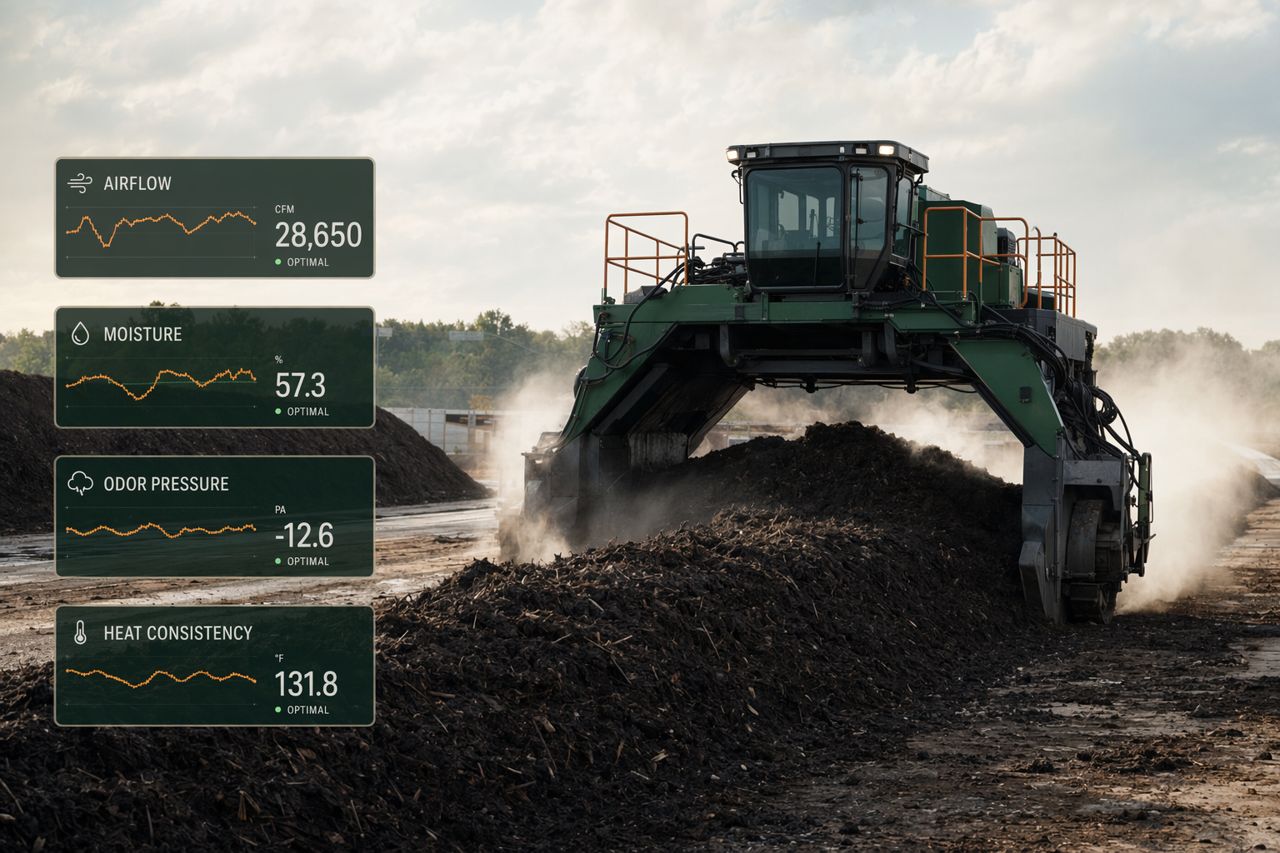
- Ajustar los programas de volteo durante el pico de descomposición
- Ajustar el tamaño de la pila para mejorar el movimiento del aire
- Mejorar la uniformidad de la mezcla
- Confirmar que las líneas o plataformas de aireación no estén bloqueadas, saturadas o canalizando el aire de forma deficiente
3. Variabilidad de las materias primas
Las plantas de compostaje no reciben recetas perfectas. Productos agrícolas estacionales, residuos de procesamiento de alimentos, aumentos de residuos de jardinería, cambios en estiércoles y contaminación entrante modifican la biología de la pila.
Señales operativas:
- Eventos de olor después de proveedores o rutas específicos
- Puntos calientes en algunas hileras y áreas frías en otras
- Material extra húmedo oculto bajo material superficial seco
- Inconsistencia en el compost terminado
Enfoque correctivo:
- Segmentar las materias primas de mayor riesgo al llegar
- Crear rangos de receta en lugar de una única receta fija
- Usar cargadores y zonas de mezcla para igualar la variabilidad antes de formar las hileras
- Documentar qué materias primas se correlacionan con la presión de olor
4. Desequilibrio de nitrógeno y liberación de amoníaco
El olor a amoníaco suele indicar exceso de nitrógeno fácilmente disponible, condiciones de pH elevado o patrones de calor y flujo de aire que impulsan la volatilización. Agregar más material sin equilibrar la estructura y el carbono puede empeorar el problema.
Señales operativas:
- Olor penetrante a amoníaco cerca de material fresco o en calentamiento activo
- Quejas después de estiércol, residuos de alimentos o insumos ricos en proteínas
- Alta temperatura con liberación agresiva de olor
- Mala incorporación de agentes estructurantes ricos en carbono
Enfoque correctivo:
- Mejorar la distribución de carbono en la receta
- Evitar la exposición superficial de cargas ricas en nitrógeno
- Mezclar antes de que el calor acelere el desequilibrio
- Gestionar la humedad para que la pila permanezca activa sin saturarse
Dónde encajan las enzimas — y dónde no
Las soluciones enzimáticas no sustituyen el aire, la estructura, el control de humedad ni la gestión disciplinada de las pilas. Si la pila está saturada y compactada, un aditivo no puede crear el flujo físico de aire que el proceso necesita.
Dónde puede ayudar un programa dirigido de enzimas para compostaje:
- Acelerar la descomposición de material orgánico mixto una vez que el entorno de la pila es manejable
- Ayudar a las plantas a gestionar la variabilidad de materias primas sin extender en exceso el tiempo de residencia
- Apoyar un desarrollo térmico más consistente entre lotes
- Mejorar la conversión de fracciones fibrosas, almidonadas, grasas o ricas en proteínas cuando forman parte de la receta
- Reducir la cantidad de material parcialmente degradado que puede trasladar riesgo de olor aguas abajo
La pregunta correcta no es: “¿Este producto eliminará el olor?”. La mejor pregunta es: “¿Puede este programa enzimático apoyar los controles de proceso que reducen la formación de olores?”.
Esa distinción importa para los responsables de planta, porque las quejas son eventos operativos. Necesitan soluciones operativas.
Flujo de trabajo práctico para investigar olores
Paso 1: Mapee la ventana de quejas
Superponga las quejas con la dirección del viento, las zonas de trabajo activas, los horarios de volteo, los registros de recepción y la edad de las pilas. Busque detonantes repetibles.
Paso 2: Inspeccione físicamente la pila
No dependa solo de la apariencia superficial. Abra la pila y revise humedad, compactación, apelmazamiento, comportamiento del vapor y liberación de olor en el núcleo.
Paso 3: Revise la receta y el registro de recepción
Identifique cargas de alta humedad, alto nitrógeno, contenido graso o rápida degradación. Verifique si fueron mezcladas, cubiertas, enterradas o dejadas en espera demasiado tiempo.
Paso 4: Corrija primero la condición física
Ajuste la estructura, la humedad, la geometría de la pila, el programa de volteo y la disciplina de acopio. Si la pila no puede respirar, la biología no funcionará de manera limpia.
Paso 5: Añada química de apoyo al proceso solo cuando sirva al plan
Una recomendación enzimática de LoamForge debe corresponderse con la mezcla de materias primas, el estilo de proceso, el punto de aplicación y el objetivo del sitio. La meta no es un aditivo genérico. La meta es un mejor control bajo condiciones reales de planta.
Qué deben preguntar los compradores antes de elegir un proveedor de enzimas
Al evaluar un proveedor de enzimas para compostaje, los equipos de planta deben hacer preguntas prácticas:
- ¿La recomendación refleja nuestra mezcla de materias primas y su variabilidad estacional?
- ¿En qué punto de nuestro proceso debe realizarse la aplicación: recepción, mezcla, formación de hileras, volteo o adición de humedad?
- ¿Cómo se evaluará el éxito: presión de olor, consistencia térmica, tiempo de ciclo, rechazos de cribado o uniformidad del compost terminado?
- ¿Puede el programa adaptarse a nuestro equipo y patrón de mano de obra existentes?
- ¿El proveedor comprende las operaciones de compostaje o solo las especificaciones del producto?
LoamForge se centra primero en el entorno operativo. La selección de enzimas sigue el mapa del proceso, no al revés.
Resultados de planta que importan
Para las plantas de compostaje, el control de olores está ligado a un desempeño más amplio:
- Menos alteraciones del proceso que generen quejas
- Perfiles térmicos más predecibles
- Mejor manejo de orgánicos entrantes variables
- Estabilización más rápida cuando las condiciones del proceso la respaldan
- Menor riesgo de bolsas húmedas, agrias y subprocesadas
- Compost terminado más uniforme
- Mayor confianza durante temporadas de alto volumen
Estos resultados dependen tanto de la disciplina del sitio como del apoyo biológico adecuado.
Antes de comprar: realice una revisión específica del sitio
Si las quejas por olores están aumentando, no empiece con una lista de productos. Empiece con el comportamiento de la pila, el patrón de materias primas y las restricciones operativas.
LoamForge puede ayudar a evaluar si un programa enzimático debe formar parte de su plan de corrección y cómo aplicarlo sin interrumpir su flujo de trabajo existente.
Solicite una cotización a través del formulario del sitio y comparta su mezcla de materias primas, método de compostaje y presión de olor actual. Le ayudaremos a construir una recomendación práctica para su planta.