Жалобы на запах на компостных площадках: сначала причины процесса, затем заявления о продукте
Жалобы на запах редко возникают из-за одной неудачной кучи. Обычно это результат цепочки технологических условий: переувлажненные зоны, участки с дефицитом кислорода, нестабильный нагрев, перегруженные рецептуры, задержки с ворошением или изменения в составе сырья, которые предприятие не успело компенсировать операционно.
Для компостной площадки приоритет — не замаскировать запах. Приоритет — вернуть контроль над средой разложения, чтобы снизить образование запаха в источнике.
LoamForge поддерживает операторов как поставщик компостных ферментов для переработки органических отходов, но ферменты имеют смысл только тогда, когда они привязаны к результатам на площадке: более стабильному разложению, лучшей работе с сырьем, улучшенному тепловому режиму и более чистому готовому компосту. Заявления о продукте не должны заменять технологическую дисциплину.
Начинайте с характера запаха, а не с количества жалоб
Количество жалоб может вводить в заблуждение. Небольшой технологический сбой при неблагоприятном направлении ветра может вызвать больше жалоб, чем более серьезная проблема в безветренный день. Прежде чем менять вводимые материалы, сформируйте практический профиль инцидента.
Отслеживайте:
- Время суток, когда поступают жалобы
- Погоду, направление ветра и температуру
- Сырье, принятое за предыдущие 24–72 часа
- Возраст и расположение кучи
- Операции ворошения, смешивания и увлажнения
- Наличие фильтрата или застойной воды
- Характер запаха, если он указан: кислый, сернистый, аммиачный, гнилостный или похожий на растворитель
Цель — связать события с запахом с конкретными условиями работы. Когда закономерность становится видимой, решение перестает быть догадкой.
Распространенные технологические причины запаха при компостировании
1. Переувлажненные, уплотненные зоны
Высокая влажность и слабая структура ограничивают поток воздуха. Внутри кучи формируются анаэробные карманы, особенно когда пищевые отходы, осадки, навоз или вязкие материалы поступают без достаточного количества структурообразующего наполнителя.
Операционные признаки:
- Скользкий или слежавшийся материал
- Тяжелые ковши погрузчика с низкой упругостью материала
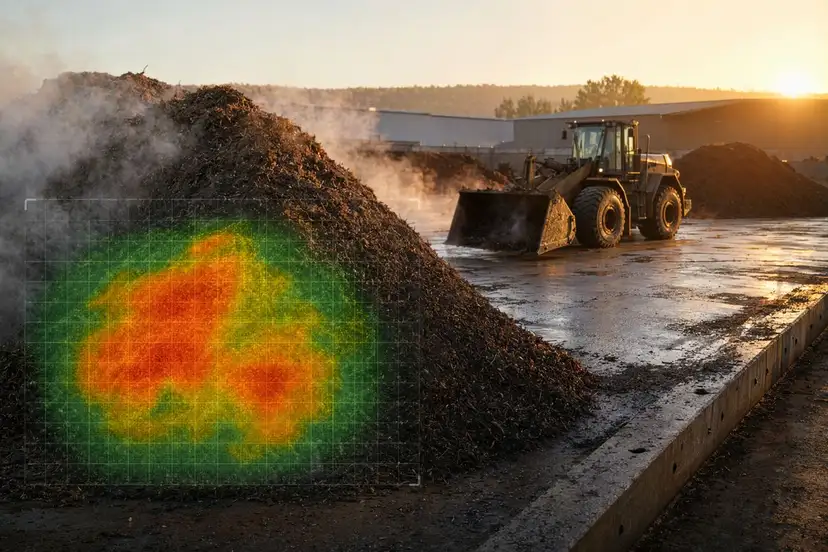
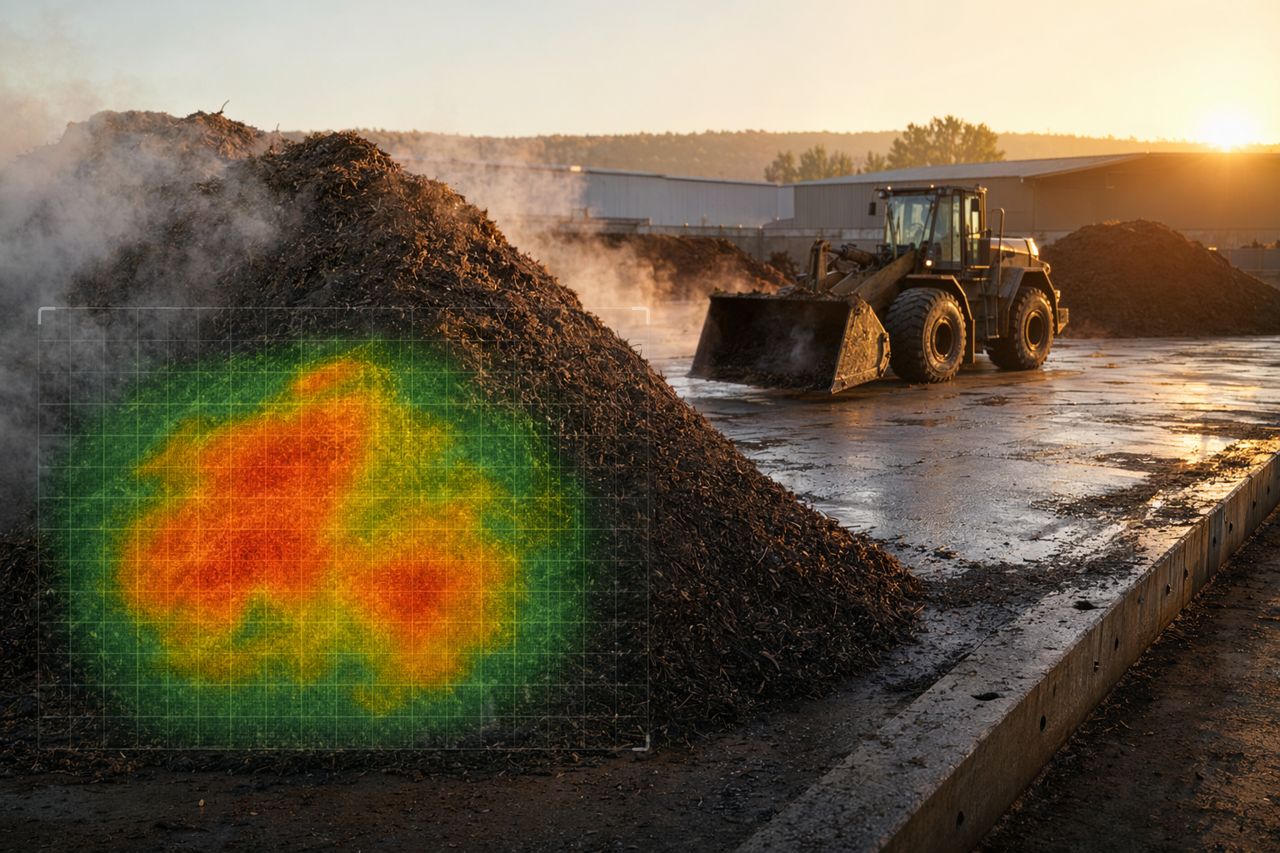
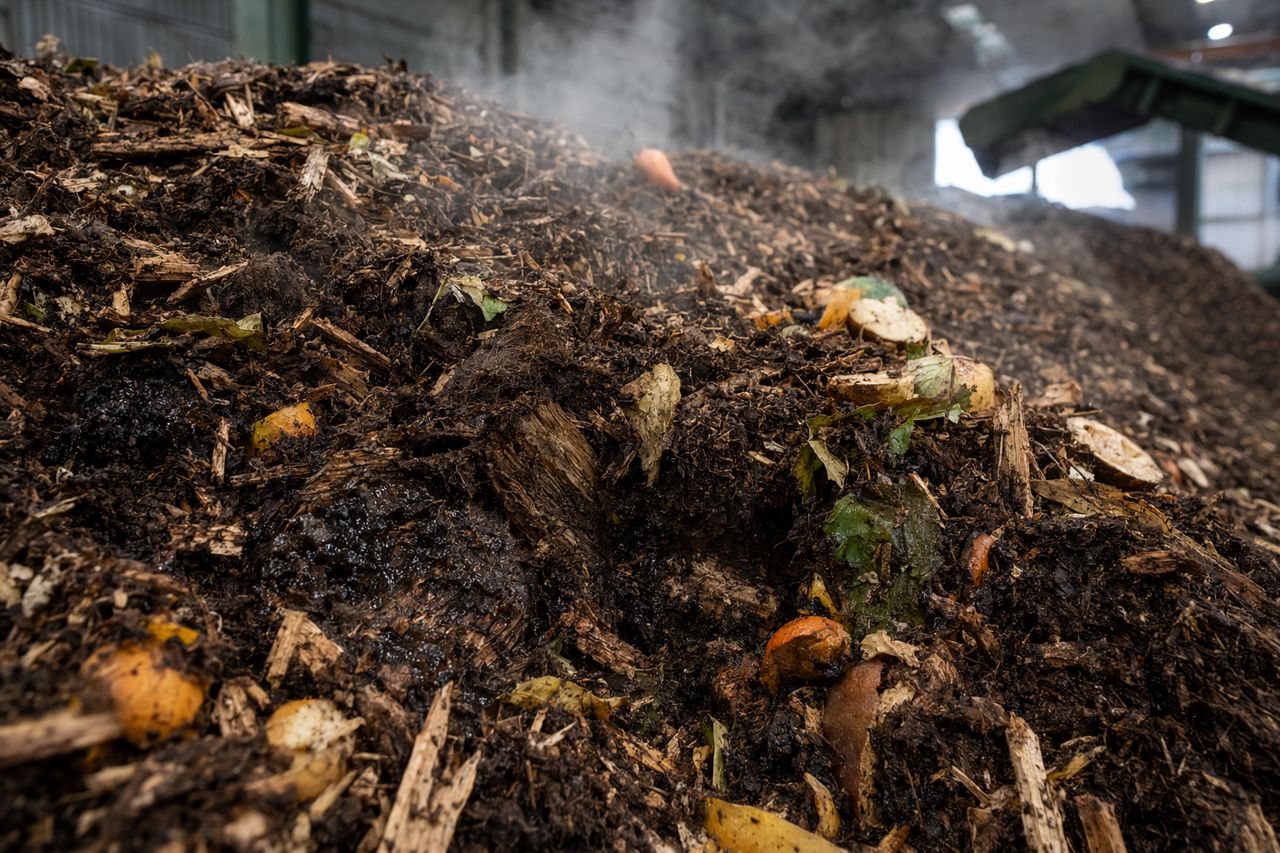
- Темные мокрые зоны при ворошении
- Кислый или гнилостный запах при раскрытии кучи
- Температура, которая резко растет, а затем падает
На чем сосредоточить корректировку:
- Увеличить структурность и пористость
- Улучшить смешивание до формирования кучи
- Не закапывать влажные партии в центр без корректирующего материала
- Пересмотреть режимы увлажнения после дождей
2. Низкий уровень кислорода из-за задержек ворошения или плохой аэрации
Когда потребность в кислороде превышает приток воздуха, пахучие соединения накапливаются внутри кучи и резко высвобождаются при ее нарушении. Это часто встречается при высокоэнергетическом сырье и плотных рецептурах.
Операционные признаки:
- Сильный выброс запаха при ворошении
- Неравномерное выделение пара
- Плотный материал в ядре
- Разница температур между зонами кучи
- Медленное восстановление после ворошения
На чем сосредоточить корректировку:
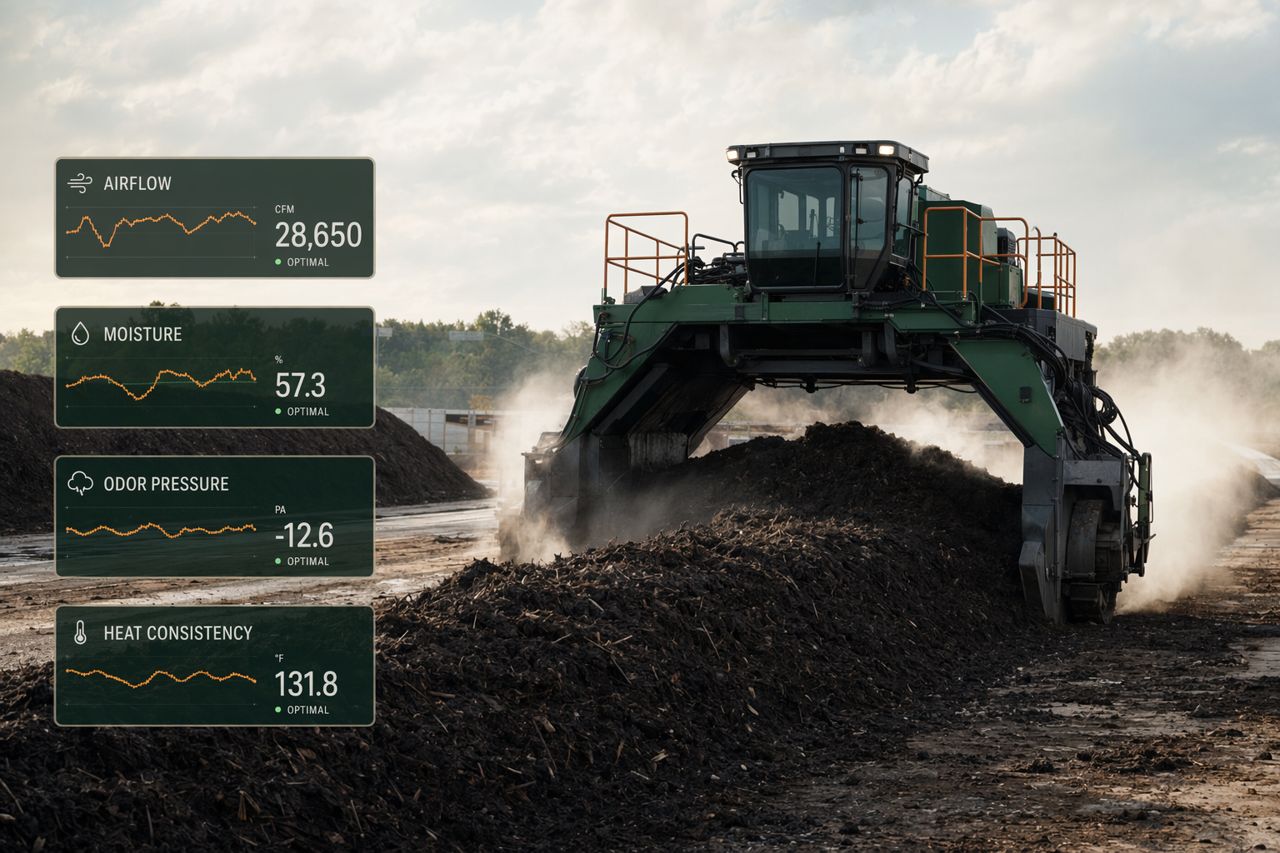
- Ужесточить график ворошения в период активного разложения
- Скорректировать размер кучи для лучшего движения воздуха
- Улучшить однородность смеси
- Убедиться, что аэрационные каналы или площадки не заблокированы, не переувлажнены и не создают плохое распределение воздуха
3. Изменчивость сырья
Компостные площадки не получают идеальные рецептуры. Сезонные овощи и фрукты, остатки пищевой переработки, всплески поступления зеленых отходов, изменения в навозе и входящие загрязнения — все это меняет биологию кучи.
Операционные признаки:
- События с запахом после отдельных поставщиков или маршрутов
- Горячие зоны в одних рядах и холодные участки в других
- Избыточно влажный материал, скрытый под сухим поверхностным слоем
- Нестабильность качества готового компоста
На чем сосредоточить корректировку:
- Сегментировать сырье повышенного риска при приемке
- Создавать диапазоны рецептур, а не одну фиксированную рецептуру
- Использовать погрузчики и зоны смешивания, чтобы выравнивать изменчивость до формирования буртов
- Документировать, какие виды сырья коррелируют с ростом запаховой нагрузки
4. Дисбаланс азота и выделение аммиака
Аммиачный запах часто указывает на избыток легкодоступного азота, повышенный pH или такие режимы нагрева и воздухообмена, которые усиливают улетучивание. Добавление большего количества материала без балансировки структуры и углерода может усугубить проблему.
Операционные признаки:
- Резкий аммиачный запах рядом со свежим или активно нагревающимся материалом
- Жалобы после поступления навоза, пищевых отходов или сырья, богатого белком
- Высокая температура с интенсивным выделением запаха
- Плохое включение углеродсодержащих структурообразующих добавок
На чем сосредоточить корректировку:
- Улучшить распределение углерода в рецептуре
- Не оставлять азотсодержащие партии открытыми на поверхности
- Смешивать до того, как нагрев ускорит дисбаланс
- Управлять влажностью так, чтобы куча оставалась активной, но не становилась переувлажненной
Где уместны ферменты — и где нет
Ферментные решения не заменяют воздух, структуру, контроль влажности или дисциплинированное управление кучами. Если куча насыщена водой и уплотнена, добавка не создаст физический поток воздуха, необходимый процессу.
Где целевая программа компостных ферментов может помочь:
- Ускорить разложение смешанного органического материала после того, как среда в куче стала работоспособной
- Помочь предприятиям управлять изменчивостью сырья без чрезмерного увеличения времени выдержки
- Поддержать более стабильное развитие температуры между партиями
- Улучшить преобразование волокнистых, крахмалистых, жирных или богатых белком фракций, когда они входят в рецептуру
- Снизить долю частично разложенного материала, который может нести риск запаха на последующих этапах
Правильный вопрос не в том, «Уберет ли этот продукт запах?». Более точный вопрос: «Может ли эта ферментная программа поддержать технологические меры, которые снижают образование запаха?»
Это различие важно для руководителей площадок, потому что жалобы — это операционные события. Им нужны операционные решения.
Практический порядок расследования запаха
Шаг 1: Определите окно жалоб
Сопоставьте жалобы с направлением ветра, активными рабочими зонами, временем ворошения, журналами приемки и возрастом куч. Ищите повторяющиеся триггеры.
Шаг 2: Проведите физический осмотр кучи
Не полагайтесь только на внешний вид поверхности. Откройте кучу и проверьте влажность, уплотнение, слеживание, поведение пара и выделение запаха в ядре.
Шаг 3: Проверьте рецептуру и журнал приемки
Выявите партии с высокой влажностью, высоким содержанием азота, жиров или быстроразлагаемых компонентов. Проверьте, были ли они смешаны, укрыты, заглублены или слишком долго находились в ожидании.
Шаг 4: Сначала исправьте физическое состояние
Скорректируйте структуру, влажность, геометрию кучи, график ворошения и дисциплину складирования. Если куча не может дышать, биология не будет работать чисто.
Шаг 5: Добавляйте химию для поддержки процесса только там, где она служит плану
Рекомендация LoamForge по ферментам должна соответствовать смеси сырья, типу процесса, точке внесения и цели площадки. Цель — не универсальная добавка. Цель — лучший контроль в реальных условиях предприятия.
Что покупателям следует спросить перед выбором поставщика ферментов
При оценке поставщика компостных ферментов команды предприятия должны задавать практические вопросы:
- Учитывает ли рекомендация нашу смесь сырья и сезонную изменчивость?
- Где в нашем процессе должно происходить внесение: при приемке, смешивании, формировании бурта, ворошении или увлажнении?
- Как будет оцениваться успех: по запаховой нагрузке, стабильности температуры, длительности цикла, отсевам при просеивании или однородности готового компоста?
- Может ли программа поддержать нашу существующую технику и схему работы персонала?
- Понимает ли поставщик операции компостирования или только спецификации продукта?
LoamForge сначала фокусируется на рабочей среде. Выбор ферментов следует за картой процесса, а не наоборот.
Результаты, которые важны для предприятия
Для компостных предприятий контроль запаха связан с более широкими показателями эффективности:
- Меньше технологических сбоев, вызывающих жалобы
- Более предсказуемые температурные профили
- Лучшая работа с изменчивым входящим органическим сырьем
- Более быстрая стабилизация там, где это позволяют условия процесса
- Снижение риска мокрых, кислых, недостаточно переработанных карманов
- Более однородный готовый компост
- Более высокая уверенность в сезоны больших объемов
Эти результаты зависят и от дисциплины на площадке, и от правильно подобранной биологической поддержки.
Перед покупкой: проведите анализ с учетом условий вашей площадки
Если жалобы на запах растут, не начинайте со списка продуктов. Начните с поведения кучи, структуры сырья и операционных ограничений.
LoamForge поможет оценить, должна ли ферментная программа войти в ваш план корректирующих действий и как ее применять без нарушения существующего рабочего процесса.
Запросите коммерческое предложение через форму на сайте и укажите вашу смесь сырья, метод компостирования и текущую запаховую нагрузку. Мы поможем подготовить практическую рекомендацию под ваше предприятие.